
Описание
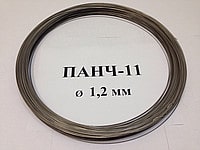
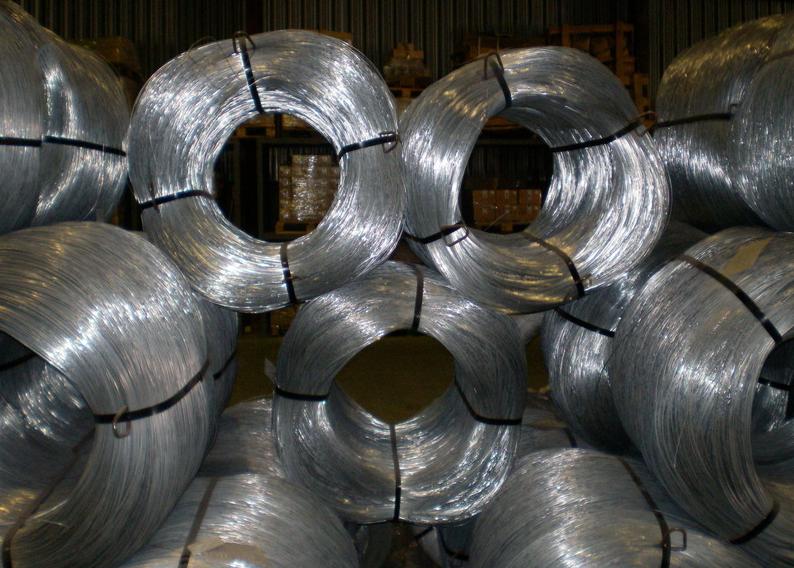
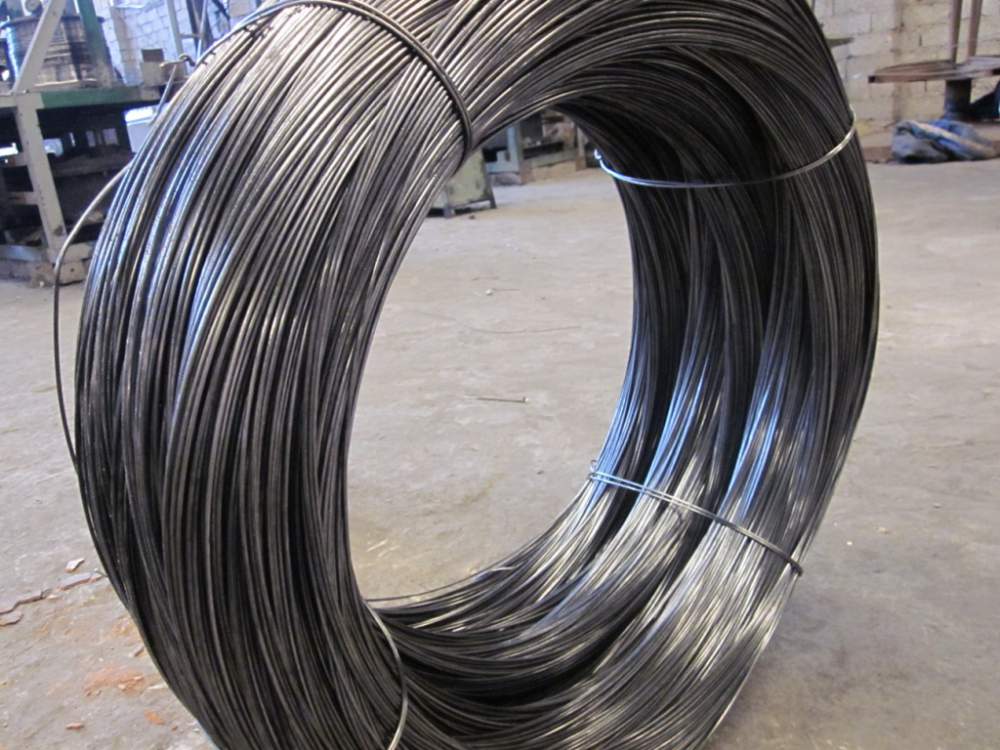
Прилуки ПАНЧ-11 проволока [МЕТАЛЛОБАЗА] для сварки чугуна производства Украина и Россия от 1 кг
Узнать какая цена сетка тканная нержавеющая:
т.: (098) 537-48-68
т.: (097) 451-77-25
т.: (095) 716-90-69
Почта: cvt16@ukr.net.
С ув. менеджер компании
ТОВ «АРТИК СТАЛЬ»
Прилуки ПАНЧ-11 проволока начиная сварочные работы, следует предварительно определиться с тем, какой способ сварки будет наиболее подходящим (автоматический или ручной) и какой сварочный элемент будет оптимальным в этом случае, например, металлическая проволока, сварочные электроды и так далее.

Если планируется выполнять сложные сварочные работы с автоматическим оборудованием, то идеальным вариантом в этом случае будет порошковая проволока. Она не требует использования каких-либо дополнительных материалов, существенно ускоряя при этом процесс сварки.
Проволока для сварки обеспечивает сварному шву необходимую надежность, а также подает сварочный электроток в область дуги. По сравнению с электродами она является гораздо более стабильным и эффективным средством сварки.
Разновидности и основные характеристики сварочной проволоки
В настоящее время различают довольно много разновидностей сварочной проволоки. Маркировка подобного рода изделий включает в себя такую информацию, как:
1) тип проволоки;
2) процентное содержание углерода;
3) название и точное количество легирующих элементов;
4) степень чистоты сырьевого материала.
К примеру, сварочная проволока с маркировкой Св04Х19А расшифровывается следующим образом:

1) Св — проволока сварочная;
2) 04 — количество углерода составляет 0,04%;
3) Х19 — проволока содержит хром в количестве, равном 19%;
4) А — содержание примесей в проволоке не превышает 0,03%.
Если обозначение легирующего компонента лишено цифр (есть только буквы), то это значит, что исходный материал содержит его в количестве, равном 1%.
По варианту конструктивного исполнения сварочная проволока делится на два типа:
1) сплошная;
2) трубочная.
Для изготовления сплошной в плане сечения сварочной проволоки, пользующейся сегодня наибольшей популярностью, может применяться основной материал в виде как нержавеющей стали, так и медно-никелевых, медно-алюминиевых, никелевых сплавов. Процесс сварки с использованием такого изделия может осуществляться либо в инертной газообразной среде, либо с использованием флюса. К примеру, для никелевой сварочной проволоки марки ПАНЧ-11 по чугуну, не требуется применение газа и флюса.
Сталь нержавеющих марок с целью повышения уровня ее качества подвергается такому процессу, как омеднение.
Такая проволока востребована прежде всего там, где требуется сварка различных марок стали для судостроения и резервуаров. Покрытие, созданное с использованием меди, позволяет существенно уменьшить количество металла, которое обычно теряется при его разбрызгивании. Сам шов при этом приобретает необходимую долговечность, чистоту и прочность.
Производительность труда при этом является высокой. Что касается достижения стабильного и эффективного процесса сварки, то времени для этого требуется намного меньше. Главные области применения омедненной проволоки — сварка ручного и автоматического типов.
Прилуки ПАНЧ-11 проволока: Конструктивные свойства и особенности применения
Порошковая проволока исполнена в виде трубки чрезвычайно малого диаметра, внутри которой содержится смесь из металла, определенного типа присадок и особых шлакообразующих примесей.

Наполнитель порошкообразного типа обеспечивает свариваемому металлу защиту от воздуха, а также придает дуговому разряду необходимой стабильности. Сварной шов благодаря такому наполнителю обеспечивается также необходимой формой и легированием, причем без применения инертной газообразной среды и флюсов.
Порошковая проволока рассматривается как наиболее востребованный элемент на линиях, производство на которых осуществляется с использованием роботов. Что касается открытых площадок, то в подобных условиях она не используется, поскольку легко повреждается при перевозке и выполнении ручной сварки.
Марка сварочной проволоки обязательно должна отвечать не только механическим, но и химическим параметрам свариваемых заготовок.
К примеру, если необходимо заварить трещину на чугунной детали без разогрева заготовки (на холодную) то идеальным вариантом будет самозащитная сварочная проволока ПАНЧ-11 сплошного сечения на основе никеля. Ту 48-21-593-85. Сварка происходит открытой дугой, без инертной газообразной среды и без использования флюса.
Прилуки ПАНЧ-11 проволока разработан для холодной сварки, наплавки чугуна открытой дугой, без дополнительной защиты газом или флюсом. Так как в состав проволоки заложены редкие элементы, предотвращающие окисление сварочной ванны и помогают формировать качественный плотный шов. Дуга стабильна, процесс протекает практически «без брызг», что положительно влияет на качество шва ремонтируемой детали. Сварку чугуна, возможно производить со всех доступных пространственных положений.
Таким методом можно заваривать трещины, сколы, выбоины расположенные в любом доступном месте чугунной детали. Приваривать обломанные части, наплавлять небольшие пробоины, изношенные посадочные отверстия. Наплавленный металл идеально поддается обработке, отсутствует коробление, не создаются внутреннего напряжения.

Хорошо зарекомендовала себя сварочная проволока ПАНЧ 11 при сварке чугуна различных марок. Она качественно сваривает трудно свариваемый чугун, не отбеливает, не допускает при нагреве моментально переходить в жидкое состояние и противостоит трещинообразованию.
Узнать какая цена сетка тканная нержавеющая:
т.: (098) 537-48-68
т.: (097) 451-77-25
т.: (095) 716-90-69
Почта: cvt16@ukr.net.
С ув. менеджер компании
ТОВ «АРТИК СТАЛЬ»
Для повышения надежности сварки проволокой панч11 можно вставить в разделенные кромки шва резьбовые шпильки. Также возможно использовать способ «отжигающих валиков». Накладывая второй и последующие валики, начальные сварочные швы повторно разогреваются, поэтому остывание происходит более щадящее равномерное. По этой причине основная часть цементита разрушается и образуется сплав, выделяющийся большим уровнем мягкости, и меньшим уровнем отбеливания. Несмотря на то, что структура разных зон сплавки неодинакова, она на много лучше, обычной сварки. Отличный результат показал объединенный способ отжигающих валиков и шпилек.
Благодаря малому диаметру проволоки сварку можно вести на малом токе, деталь сильно не нагревается. Глубина проплавления основного металла составляет 1,5-2 мм. Сплавление электродной проволоки с основным металлом детали хорошее, подрезы шва не образуются. Металл шва обладает высокими механическими свойствами: предел прочности на разрыв до 55 кг/мм2, твердость повышается только на узком участке рядом со швом, прочность соединения на разрыв не ниже 95% прочности основного металла. Оборудование. Для сварки проволокой ПАНЧ11 применяются полуавтоматы А-547, А-547У, А-825 и др. в комплекте с соответствующим выпрямителем. Указанные полуавтоматы комплектуются шланговыми держателями для проволоки диаметром 0,8мм и 1,2 мм.
Как и при заварке трещины ручным электродуговым способом, поверхность вокруг нее должна быть зачищена до металлического блеска. При осмотре трещины очень важно точно определить ее размеры. На расстоянии 5-8 мм от видимого конца трещины в направлении ее развития просверливают отверстия диаметром 3-3,5 мм. Вдоль трещины делают неглубокую и узкую канавку (раза в два меньше, чем при разделке канавки под электродуговую сварку электродами ОЗЧ). Снижение объема наплавленного металла обеспечивает важное условие — возможно меньший разогрев основного металла при сварке.
Техника и режимы сварки. Сварка может выполняться в любом пространственном положении, однако предпочтение следует отдавать нижнему. Заварка трещины производится короткими участками длиной 20-60 мм. Чем меньше толщина свариваемого металла и чем напряженнее стенка в месте сварки, тем короче должен быть завариваемый участок трещины. После наложения шва на участок трещины сварку прекращают и дают охладиться металлу до температуры 50-60° С. Во время паузы шов проковывают легкими ударами молотка (носовой частью). Порядок наложения швов на трещину такой же, как при ручной электродуговой сварке чугуна.
Силу сварочного тока, напряжение, вылет электродной проволоки и скорость сварки выбирают в зависимости от толщины свариваемого металла. Чем толщина меньше, тем меньше величины всех других параметров сварки. С учетом того, что толщина большинства стенок автомобильных деталей находится в пределах 3-8 мм, полуавтоматическую сварку проволокой ПАНЧ-11 диаметром 1,2 мм осуществляют при силе сварочного тока 90-140 А, напряжении 16-19 В, вылете электродной проволоки 10-15 мм и скорости сварки 8-12 м/ч.
Прилуки ПАНЧ-11 проволока: где применяется, кто и когда изобрел
В Советские годы, в начале шестидесятых годов в институте электросварки имени Е.О. Патона (Борис Евгеньевич Патон — сын Евгения Оскаровича Патона — выдающийся украинский ученый в области сварки, металлургии и технологии металлов) был изобретен сплав ПАНЧ-11 на основе никеля, обладающий само защитными свойствами для сварки чугуна. Проволока малого диаметра 1,2 мм марка ПАНЧ-11 сплошного сечения.
Была поставлена задача, добиться сварки, наплавки чугуна без разогрева ремонтируемой детали. В любых доступных условиях. Как в ремонтных цехах, так и с выездом к ремонтируемой технике.
Данный вид сварки чугуна гарантирует высокую производительность и качество, Дает колоссальную возможность восстанавливать самые разнообразные по сложности, размерам, форме чугунные детали. Важная особенность, после ремонта шов детали легко обрабатывается любым инструментом.
Узнать какая цена сетка тканная нержавеющая:
т.: (098) 537-48-68
т.: (097) 451-77-25
т.: (095) 716-90-69
Почта: cvt16@ukr.net.
С ув. менеджер компании
ТОВ «АРТИК СТАЛЬ»
Прилуки ПАНЧ-11 проволока сварка выполняется на постоянном токе прямой полярности без дополнительной защиты газом или флюсом.
Так как в состав проволоки ПАНЧ-11 введены специальные элементы, предотвращающие окисление сварочной ванны и способствующие формированию хорошего плотного шва.
Дуга отличается стабильностью, процесс протекает практически без разбрызгивания, сварку чугуна можно вести во всех пространственных положениях, металл шва характеризуется высокими механическими свойствами.
Силу сварочного тока, напряжение, вылет электродной проволоки и скорость сварки выбирают в зависимости от толщины свариваемого металла. Чем толщина меньше, тем меньше величины всех других параметров сварки.
При сварке чугуна проволокой ПАНЧ-11 рекомендуются следующие режимы: диаметр проволоки 1,2 мм, сварочный ток – 80 — 180 А, напряжение дуги – 14 — 18 В, скорость подачи проволоки — ПО — 120 м/ч, скорость сварки – 4 — 5 м/ч. Благодаря малому диаметру проволоки 1,2 мм, сварку можно вести на малом токе, деталь сильно не нагревается.
Небольшой диаметр Прилуки ПАНЧ-11 проволока дает возможность использовать разделку кромок до 5 мм, что позволяет уменьшить тепловложение в деталь и сужает зону структурных превращений в основном металле.
При данном виде сварки металл шва имеет достаточно высокие механические характеристики: предел прочности — до 500 МН/м2, предел текучести — до 300 МН/м2, удлинение — до 25 %, твердость — НВ 160 — 180. На небольшом участке околошовной зоны наблюдается повышение твердости до НВ 280 — 310.
При испытании на растяжении образцы разрушаются, как правило, по чугуну. Глубина проплавления основного металла составляет 1,5-2 мм. Сплавление электродной проволоки с основным металлом детали хорошее, подрезы шва не образуются.
Узнать какая цена сетка тканная нержавеющая:
т.: (098) 537-48-68
т.: (097) 451-77-25
т.: (095) 716-90-69
Почта: cvt16@ukr.net.
С ув. менеджер компании
ТОВ «АРТИК СТАЛЬ»
Полуавтоматической сваркой, проволокой ПАНЧ-11 Ту 48-21-593-85, ТУ 1842-118-00195430-2002 можно заваривать трещины на любой металлобазе, расположенные в любом месте чугунной детали, приваривать обломанные части, наплавлять небольшие пробоины, изношенные отверстия и пр.
Важной особенностью проволоки можно назвать тот факт, что наплавленный металл великолепно подвергается обработке инструментом, даже без создания напряжения, отсутствует коробление детали, не создаются сколько-нибудь значимые внутренние напряжения. она отлично сваривает этот трудно свариваемый сплав. Не отбеливает его, не заставляет при нагреве резко переходить в жидкое состояние и противостоит трещинообразованию.
Сварка может выполняться в любом пространственном положении, однако предпочтение следует отдавать нижнему.
Заварка трещины производится короткими участками длиной 20-60 мм. Чем меньше толщина свариваемого металла и чем напряженнее стенка в месте сварки, тем короче должен быть завариваемый участок трещины.
После наложения шва на участок трещины, сварку прекращают и дают охладиться металлу до температуры 50-60 °С. Во время паузы, шов проковывают легкими ударами молотка. Порядок наложения швов на трещину такой же, как при ручной электродуговой сварке чугуна.
Как и при заварке трещины ручным электродуговым способом, поверхность вокруг нее должна быть зачищена до металлического блеска. При осмотре трещины очень важно точно определить ее размеры. На расстоянии 5-8 мм от видимого конца трещины в направлении ее развития просверливают отверстия диаметром 3-3,5 мм. Вдоль трещины делают неглубокую и узкую канавку (раза в два меньше, чем при разделке канавки под электродуговую сварку электродами ОЗЧ).
Снижение объема наплавленного металла обеспечивает важное условие — возможно меньший разогрев основного металла при сварке.
Повысить надежность сварки проволокой данного вида можно, вставив в разделенные кромки шва резьбовые шпильки, также можно применить способ отжигающих валиков. Налаживая второй и следующие валики, первые сварочные швы повторно нагреваются, поэтому их остывание происходит более замедленно. Из-за этого большая часть цементита распадается и образуется сплав, отличающийся большей мягкостью и меньшей степенью отбеливания.
Несмотря на то, что структура разных зон сплавки неодинакова, она в любом случае в разы лучше, нежели обычная сварка.
Положительным результатом обладает и объединение способа отжигающих валиков и шпилек.
Оборудование для сварки Прилуки ПАНЧ-11 проволока для сварки чугуна [МЕТАЛЛОБАЗА] Украина и Россия от 1 кг применяются серийные полуавтоматы А-547, А-547У, А-825, Варио-Стар 240 да и великое множество других, в комплекте с соответствующими выпрямителями. Указанные полуавтоматы комплектуются шланговыми держателями для проволоки диаметром 0,8 мм и 1,2 мм.
Несмотря на большие выше перечисленные преимущества, применение этого способа ограничено, из-за сравнительно высокой стоимости.
Если у Вас остались вопросы, просим Вас позвонить по номеру телефона: 0687093070, либо написать на почту: cvt16@ukr.net


